Systemy wizyjne 2D czy 3D w kontroli jakości
Kontrola jakości wizyjna przestała być gadżetem. W zakładach, które wdrożyły vision systemy, liczba reklamacji spada zwykle o 70-90%, a koszty ręcznej inspekcji o połowę. Pytanie brzmi nie "czy", ale "co wybrać": system 2D czy 3D? Odpowiedź zależy od tego, co faktycznie chcesz sprawdzić na detalu.
Poniżej znajdziesz praktyczne porównanie obu technologii, konkretne przykłady zastosowań i listę kryteriów decyzyjnych, których używamy przy audytach technicznych.
Wizja przemysłowa 2D vs 3D - jak to działa
Kamera przemysłowa do inspekcji 2D rejestruje płaski obraz - podobnie jak aparat fotograficzny, tylko z precyzyjną optyką i oświetleniem dopasowanym do zadania. Oprogramowanie analizuje kształty, krawędzie, kolory, kontrast i teksturę. Pomiar odbywa się w jednej płaszczyźnie.
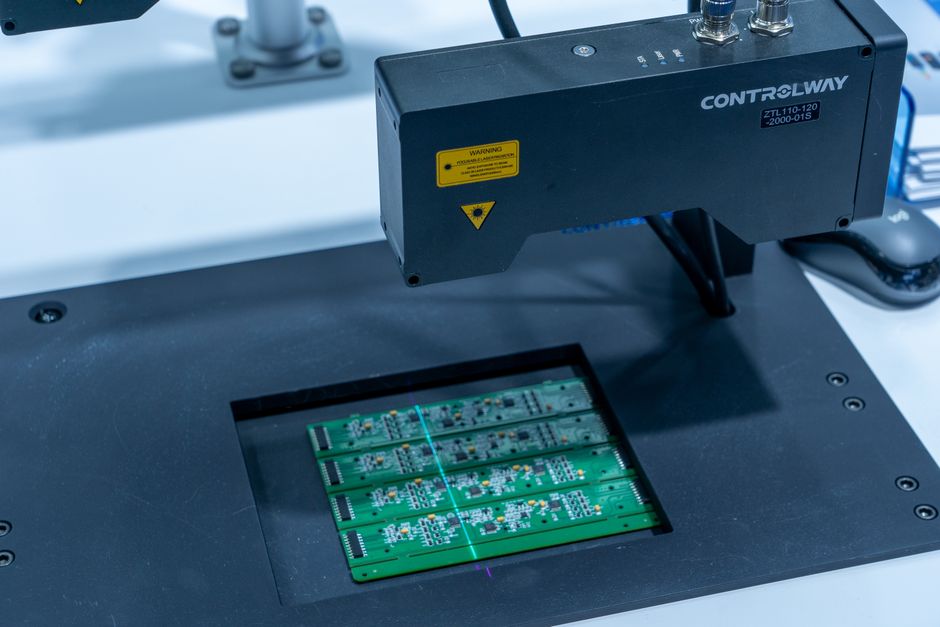
System 3D buduje model głębi. Wykorzystuje skanery laserowe triangulacyjne, światło strukturalne lub time-of-flight. Efekt: chmura punktów, z której odczytasz nie tylko położenie krawędzi, ale też wysokość, nachylenie, wypukłości i ubytki materiału.
Co sprawdzi system 2D
- Obecność i kompletność elementów (wkręty, etykiety, zawleczki).
- Pozycja, orientacja i tolerancje położenia w płaszczyźnie.
- Defekty powierzchni: rysy, plamy, odbarwienia, braki druku.
- Odczyt kodów kreskowych, DataMatrix i tekstu OCR.
- Dopasowanie wzorca (template matching) na szybkich liniach.
Co wymaga systemu 3D
- Pomiary objętości, wysokości i płaskości (np. ilość masy kleju).
- Kontrola geometrii zgrzein i spoin.
- Wykrywanie ubytków i deformacji niedostępnych "na płasko".
- Instrukcje dla robota w aplikacjach pick-and-place na paletach i skrzyniach gnytkowych.
- Kontrola prowadzenia ściegu kleju wzdłuż konturu 3D.
Dobra reguła: jeśli defekt widać na zdjęciu - wystarczy 2D. Jeśli trzeba go "poczuć" wysokością lub głębią - potrzebujesz 3D.
Systemy wizyjne 2D czy 3D kontrola jakości - porównanie
| Kryterium | System 2D | System 3D |
| Zakres detekcji | Płaszczyzna: kształt, kontrast, kolor, kod | Geometria: wysokość, objętość, nachylenie |
| Czas cyklu | Od kilku ms, idealny na szybkie linie | Zwykle 50-500 ms na skan |
| Wrażliwość na oświetlenie | Wysoka, wymaga starannej oprawy optycznej | Niższa przy laserze, średnia przy świetle strukturalnym |
| Koszt wdrożenia | Niższy, typowo 20-80 tys. zł za stanowisko | Wyższy, typowo 60-250 tys. zł zależnie od pola skanu |
| Złożoność integracji | Umiarkowana | Wyższa - kalibracja, oprogramowanie, integracja z robotem |
| Typowe branże | FME, elektronika, opakowania, motoryzacja | Spawalnictwo, klejenie, odlewnictwo, logistyka |
Cyfry są orientacyjne - realna wycena zależy od liczby kamer, pola widzenia i przepustowości linii. W praktyce najszybszy zwrot inwestycji osiągają aplikacje 2D na wysokich taktach oraz 3D tam, gdzie ręczna kontrola geometrii była wąskim gardłem.
Kiedy hybryda wygrywa
W wielu projektach najlepszy efekt daje połączenie: kamera 2D sprawdza kompletność i czyta kod, a skaner 3D weryfikuje geometrię na tym samym stanowisku. Takie rozwiązanie stosujemy np. przy kontroli zespoleń spawanych, gdzie wizja 2D odczytuje numer części, a 3D mierzy przekrój i ciągłość spoiny.
Przykłady zastosowań z praktyki
Kontrola wkręcania i montażu
W stanowiskach wkręcania system 2D weryfikuje obecność i głowicę wkrętów, a dodatkowo monitoruje moment z zespołu wkrętaków. Pełny opis projektu takiego stanowiska znajdziesz w artykule o robotyzacji wkręcania śrub.
Kontrola spoin i kleju
Skaner laserowy 3D przejeżdża nad ściegiem i liczy jego szerokość, wysokość oraz ciągłość z dokładnością 0,05 mm. Odchyłka powyżej tolerancji wyzwala odrzut lub sygnał do PLC. Do tego dochodzi kontrola ilości i konturu masy kleju przed montażem - koszt błędu wykryty tu jest ułamek kosztu reklamacji z serwisu.
Paletyzacja i obsługa skrzynek
W aplikacjach pick-and-place wizja 3D lokalizuje części w losowej orientacji i przekazuje robocie współrzędne chwytu. Bez niej robot nie poradzi sobie z luźnym detalem w skrzynce gnytkowej. Więcej o mechanice chwytania piszemy w materiale o doborze chwytaka do robota.
Kontrola powierzchni i oznaczeń
Odczyt DataMatrix na obudowie, weryfikacja etykiety, detekcja rys na elemencie lakierowanym - to domena systemów 2D z odpowiednim oświetleniem (koaksjalne, jasne pole, ciemne pole). Dobór światła decyduje o powodzeniu projektu bardziej niż sama kamera.
Jak dobrać system - kryteria decyzyjne
- Zdefiniuj defekt. Lista konkretnych wad z fotografią i wymiarem to punkt startowy każdego audytu.
- Określ tolerancje. Jeśli granica poprawności to 0,1 mm w osi Z - 2D odpada.
- Policz takt. Przy cyklu poniżej 500 ms na detale 3D wymaga kilku skanerów lub liniowej architektury.
- Sprawdź warunki. Wibracje, pył, zmienna temperatura i odblaski z metalu wymagają dodatkowej oprawy optycznej - czasem osłony i chłodzenia.
- Uwzględnij reakcję linii. System, który tylko "widzi", nic nie daje. Musi komunikować się z robotem i sterownikiem - tu wchodzi programowanie sterowników PLC i sprawną wymianę danych z vizją.
Kluczowe pytania na etapie audytu:
- Jaki procent detali może być odrzucony błędnie (false reject)? Celowo projektujemy poniżej 0,5%.
- Kto obsługuje system na zmianie? Interfejs operatora musi być prostszy niż tablet.
- Czy dane z kontroli trafiają do MES/ERP? Retrasowalność pomiarów to często wymóg klienta z automotive.
Wdrożenie vision systemu krok po kroku
- Audyt techniczny - analiza procesu, próbek i wymagań klienta końcowego.
- Feasibility i testy próbne - skanowanie realnych detali, w tym sztuk granicznych (OK, NOK, brzegowe). Opisujemy to w artykule o systemie wizyjnym do kontroli jakości.
- Projekt mechaniki i oświetlenia - konstrukcja stanowiska, osłony, dobór kamer i świateł.
- Integracja - komunikacja z robotem i PLC, programowanie logiki akceptacji, interfejs HMI.
- SAT i uruchomienie - testy akceptacyjne na seriach, walidacja powtarzalności, szkolenie operatorów.
- Serwis i rozwój - monitoring wskaźników, dostrajanie algorytmów po zmianach produktu.
Realny czas wdrożenia pojedynczego stanowiska to 6-12 tygodni od akceptacji projektu. Duża część opóźnień w branży wynika z pominięcia testów próbek granicznych - dlatego zawsze robimy feasibility przed zamówieniem sprzętu.
Koszty i ROI - co realnie wpływa na rachunek
Budżet składa się z czterech elementów: hardware (kamery, oświetlenie, sterownik), mechanika i obudowa, oprogramowanie z licencjami oraz robocizna integracyjna. Oprogramowanie potrafi stanowić 30-40% kosztów - nie value engineeringuj go w pierwszej kolejności.
Zwrot inwestycji policz z trzech źródeł:
- Oszczędność roboczogodzin inspekcji (często 2-4 etaty na trzy zmiany).
- Redukcja kosztu braków wewnętrznych i zewnętrznych (reklamacje, transport, karne umowy).
- Uniknięte opóźnienia płatności wynikające z blokad jakości u klienta końcowego.
W praktyce stanowisko kontroli 2D na linii montażowej zwraca się w 8-18 miesięcy. Projekty 3D przy spoinach i kleju - 12-24 miesiące, ale eliminują ryzyka, których nie da się wycenić w prostym arkuszu: utraty dostawcy u OEM i kosztów procesowych wymiany części w gwarancji.
Najczęstsze błędy przy wyborze technologii
- Zakup kamery przed analizą defektu. Sprzęt to narzędzie, nie strategia.
- Ignorowanie oświetlenia. 80% problemów systemów 2D wynika ze złego światła, nie z parametrów matrycy.
- Brak detali brzegowych w testach. System świetny na sztukach wzorcowych pada na realną tolerancję dostawcy.
- Pomijanie integracji. Wizja bez sprawnego przekazania wyniku do robota i PLC to kosztowny eksperyment.
- Brak planu utrzymania. Kalibracja, czyszczenie optyki i aktualizacje to czynności serwisowe, nie "raz na zawsze".
Od decyzji do pierwszego scanu
Wybór między 2D a 3D sprowadza się do jednego pytania: czy defekt, który Cię interesuje, ma trzeci wymiar? Jeśli tak - planuj skaner. Jeśli nie - postaw na szybkość i niższy koszt systemu 2D. W obu przypadkach zacznij od próbek detali, nie od katalogu producenta.
Umów bezpłatny audyt techniczny i sprawdź, które procesy w Twoim zakładzie warto zrobotyzować - skontaktuj się przez stronę /kontakt.