Robotyzacja spawania pozwala wykonywać powtarzalne spoiny z kontrolowaną prędkością, kątem palnika i parametrami procesu. Robot nie męczy się, nie zmienia sposobu prowadzenia uchwytu podczas zmiany i może pracować przez wiele godzin w stałym rytmie. Dobrze zaprojektowane stanowisko zwiększa wydajność, ogranicza poprawki i odciąża wykwalifikowanych spawaczy od monotonnych zadań.
Sam zakup ramienia nie gwarantuje jednak dobrej spoiny. O rezultacie decydują przygotowanie elementów, szczelina, czystość, oprzyrządowanie, źródło spawalnicze, podawanie drutu, gaz, pozycja spawania, odkształcenia cieplne i program. Robot bardzo dokładnie powtarza zarówno prawidłowy, jak i źle przygotowany proces.
W artykule porównujemy cobota spawalniczego z klasycznym robotem przemysłowym. Wyjaśniamy, jakie detale nadają się do automatyzacji, jak dobrać stanowisko, pozycjoner, czujniki i zabezpieczenia oraz ile może kosztować wdrożenie. Pokazujemy także przykładową kalkulację ROI.
Na czym polega robotyzacja spawania?
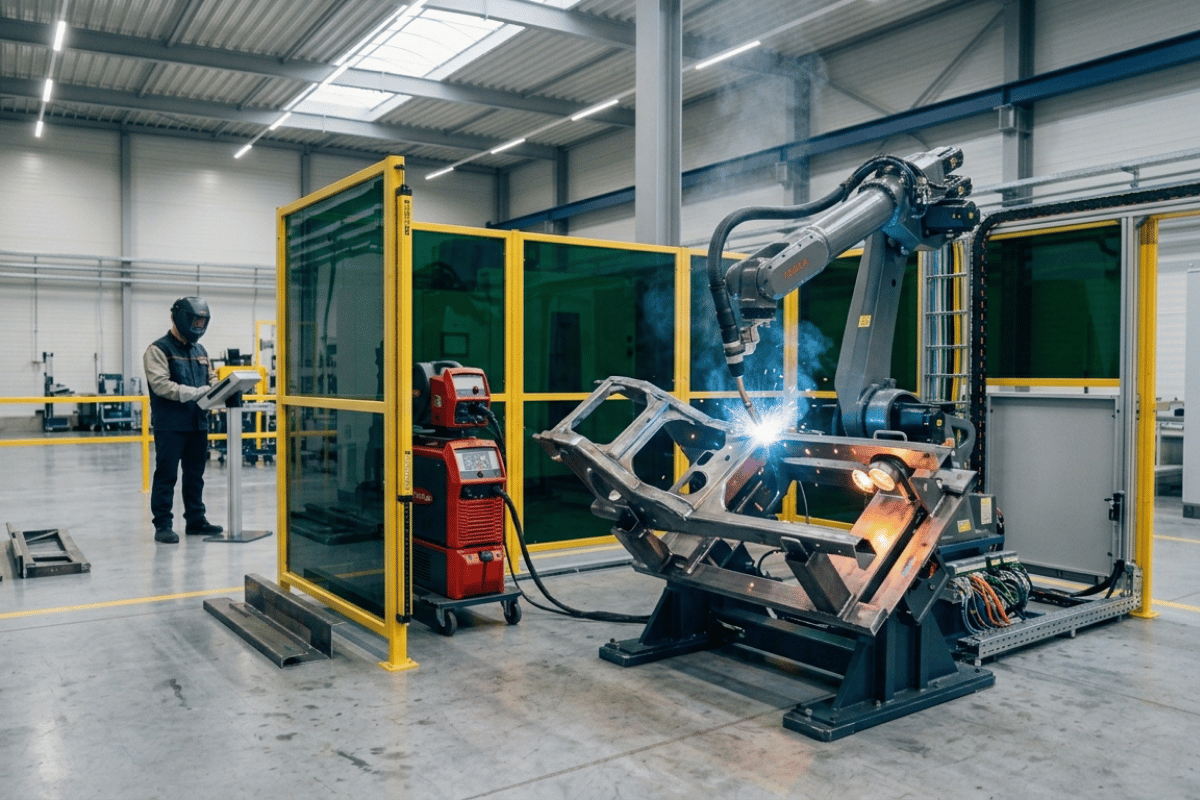
Robot prowadzi palnik po zaprogramowanej trajektorii, utrzymując prędkość, orientację, odstęp i parametry źródła. Program zawiera punkty dojazdu, początek oraz koniec spoiny, ruch roboczy, parametry łuku, wachlowanie i reakcje na błędy. W zależności od procesu robot współpracuje z pozycjonerem, systemem czyszczenia palnika, odciągiem i czujnikami śledzenia złącza.
Automatyzacja może obejmować pojedyncze stanowisko z ręcznym załadunkiem albo linię z kilkoma robotami, transportem i automatyczną zmianą detali. W małych i średnich firmach popularne są elastyczne cele z cobotem, w których spawacz przygotowuje przyrząd oraz uczy ścieżkę, a robot wykonuje serię.
Robotorium specjalizuje się między innymi w spawaniu robotem i cobotem oraz prowadzi integrację robotów z procesami produkcyjnymi, od analizy po uruchomienie i szkolenie.
Kiedy robotyzacja spawania się opłaca?
Najlepszym kandydatem jest produkt występujący w powtarzalnych partiach, z możliwym do kontrolowania przygotowaniem złącza. Im więcej czasu spawacz poświęca na prowadzenie podobnych spoin, tym większy potencjał automatyzacji. Robot może przejąć długie, monotonne odcinki, a człowiek zająć się montażem, kontrolą i trudniejszymi połączeniami.
Wdrożenie warto analizować, gdy:
- występują powtarzalne konstrukcje albo rodziny podobnych detali,
- brakuje wykwalifikowanych spawaczy lub rosną nadgodziny,
- jakość zależy od zmęczenia i doświadczenia operatora,
- dużo czasu zajmują poprawki, szlifowanie i kontrola,
- firma chce zwiększyć udział czasu jarzenia łuku,
- spawanie odbywa się w niewygodnej lub obciążającej pozycji,
- istnieje stabilny wolumen uzasadniający przygotowanie przyrządów.
Niski wolumen nie wyklucza cobota, jeśli programowanie i przezbrojenie są krótkie. Problemem jest natomiast duża losowość szczelin, odkształcone elementy oraz brak powtarzalnego bazowania. Czasami przed robotyzacją trzeba poprawić cięcie, gięcie, przygotowanie krawędzi i kontrolę dostaw.
Audyt techniczny procesu pomaga ocenić produkty, udział czasu spawania, takt, braki, oprzyrządowanie i możliwy zwrot. Robot powinien rozwiązywać wąskie gardło, a nie automatyzować zbyt małą część całej pracy.
Kiedy wybrać cobota spawalniczego?
Cobot jest atrakcyjny przy krótkich i średnich seriach, częstych zmianach produktu oraz ograniczonej przestrzeni. Programowanie przez prowadzenie ramienia pozwala szybko wskazać punkty i ścieżki, a interfejs aplikacyjny może łączyć parametry robota oraz źródła. Rozwiązanie jest dostępne dla zakładów bez rozbudowanego działu robotyki, ale nadal wymaga wiedzy spawalniczej.
Cobot sprawdza się przy stołach spawalniczych, konstrukcjach o umiarkowanych wymiarach, prostych spoinach oraz produkcji high-mix, low-volume. Może zostać przeniesiony do innego stanowiska, jeśli zapewniono powtarzalne bazowanie, media i właściwą konfigurację bezpieczeństwa.
Ograniczeniem jest niższa dynamika, zasięg i wydajność w porównaniu z dedykowanym robotem przemysłowym. Brak pełnego ogrodzenia nie powinien być głównym argumentem, ponieważ łuk, promieniowanie, odpryski i dym spawalniczy nadal wymagają osłon oraz odciągu.
Robotorium posiada doświadczenie z robotami Universal Robots, które mogą współpracować ze źródłem, stołem i dodatkowymi osiami. Przykłady spawania i śledzenia rowka można zobaczyć w sekcji video Robotorium.
Kiedy lepszy będzie robot przemysłowy?
Klasyczny robot spawalniczy ma przewagę w produkcji wielkoseryjnej, przy krótkim takcie, dużej liczbie spoin i pracy ciągłej. Może poruszać się szybko pomiędzy złączami, współpracować z kilkoma pozycjonerami i wykonywać sekwencje zoptymalizowane pod maksymalny udział czasu łuku.
Dedykowane roboty spawalnicze mają konstrukcję ułatwiającą prowadzenie pakietu przewodów, dobry dostęp do złożonych geometrii oraz integrację z oprogramowaniem procesowym. Dostępne są wersje montowane na podłodze, ścianie, suficie i osi liniowej. Kilka robotów może spawać jeden detal, jeśli kolejność i dopływ ciepła są właściwie kontrolowane.
Cela przemysłowa wymaga większej infrastruktury, ogrodzenia i specjalistycznego programowania. W zamian zapewnia wysoką przepustowość oraz możliwość pracy z ciężkimi konstrukcjami i zaawansowanymi pozycjonerami. Wybór powinien wynikać z analizy pełnego cyklu.
Robotorium prowadzi dystrybucję robotów przemysłowych i współpracujących, co pozwala dopasować urządzenie do zasięgu, taktu, środowiska i planowanej rozbudowy.
Robotyzacja spawania MIG/MAG, TIG i innych procesów
Spawanie MIG/MAG
MIG/MAG jest częstym wyborem w robotyzacji konstrukcji stalowych i aluminiowych. Proces umożliwia stosunkowo wysoką prędkość, ciągłe podawanie drutu i integrację z funkcjami kontroli łuku. Kluczowe są stabilne parametry, prawidłowe prowadzenie przewodu oraz regularne czyszczenie dyszy.
Spawanie TIG
TIG pozwala uzyskać wysoką jakość i estetykę, ale wymaga dokładnego przygotowania krawędzi, kontroli jeziorka i stabilnego doprowadzenia materiału dodatkowego. Automatyzacja jest korzystna przy powtarzalnych, wymagających spoinach ze stali nierdzewnej i aluminium. Proces może być wolniejszy, dlatego ważne jest równoległe przygotowywanie kolejnego detalu.
Inne technologie
Roboty stosuje się także do spawania punktowego, laserowego, plazmowego, napawania i cięcia. Każda technologia ma inne wymagania dotyczące udźwigu, dokładności torowej, źródła, bezpieczeństwa i kontroli jakości. Nie należy przenosić założeń z jednej metody bez ponownej analizy procesu.
Przygotowanie detalu i oprzyrządowanie spawalnicze
Robot nie dopasowuje się spontanicznie do każdej szczeliny jak doświadczony spawacz. Detale powinny mieć kontrolowane wymiary, czyste krawędzie i powtarzalne położenie. Zmienność po cięciu, gięciu i montażu musi mieścić się w zakresie procesu albo zostać skompensowana czujnikiem.
Przyrząd spawalniczy bazuje części, dociska je i zapewnia dostęp palnika. Musi uwzględniać skurcz oraz odkształcenia termiczne, umożliwiać wygodny załadunek i szybkie przezbrojenie. Zaciski nie mogą kolidować z robotem, a kolejność spoin powinna ograniczać naprężenia.
W produkcji zmiennej korzystne są modułowe stoły, wymienne płyty lub przyrządy dedykowane rodzinie detali. Dobrze zaprojektowane oprzyrządowanie skraca programowanie i ogranicza potrzebę kosztownego śledzenia każdej spoiny. W ramach budowy stanowisk produkcyjnych konstrukcja mechaniczna powinna powstawać równolegle z trajektorią robota.
Z czego składa się zrobotyzowane stanowisko spawalnicze?
- Robot lub cobot. Dobierany według zasięgu, dokładności torowej i dynamiki.
- Źródło spawalnicze. Odpowiada za proces, parametry, podawanie drutu i komunikację.
- Palnik i pakiet przewodów. Muszą zachować dostęp i nie ograniczać ruchu.
- Stół lub przyrząd. Zapewnia powtarzalne bazowanie i kontrolę odkształceń.
- Pozycjoner. Ustawia detal w korzystnej pozycji i może poruszać się synchronicznie.
- Stacja czyszczenia palnika. Usuwa odpryski, przycina drut i kontroluje geometrię.
- Odciąg dymów. Ogranicza narażenie pracowników i zanieczyszczenie stanowiska.
- System bezpieczeństwa. Obejmuje osłony, kurtyny, blokady i zatrzymania awaryjne.
- Sterowanie. Koordynuje robota, źródło, pozycjoner, zaciski i alarmy.
Robotorium realizuje programowanie sterowników PLC i integrację urządzeń w jedną sekwencję. Operator powinien widzieć stan źródła, gazu, drutu, zacisków, pozycjonera i zabezpieczeń na czytelnym panelu.
Jak utrzymać jakość spoiny podczas pracy robota?
Podstawą jest stabilny proces ręczny potwierdzony na reprezentatywnych detalach. Następnie parametry prądu, napięcia, prędkości, gazu, kąta palnika i odległości są przenoszone do programu. Pierwsze próby powinien oceniać technolog spawalnik, a kryteria jakości muszą być określone przed odbiorem.
Czujniki wyszukiwania początku złącza korygują położenie przed spawaniem. Śledzenie spoiny może wykorzystywać parametry łuku, laser lub system wizyjny i kompensować zmiany podczas ruchu. Technologia nie zastąpi jednak kontroli przygotowania. Zbyt duża szczelina albo zanieczyszczenie nadal mogą przekroczyć okno procesu.
Należy monitorować zużycie końcówki prądowej, stan dyszy, przepływ gazu, podawanie drutu i kolizje palnika. Automatyczne czyszczenie oraz kontrola punktu narzędzia pomagają zachować trajektorię. Po wymianie elementów program nie powinien wymagać przypadkowych korekt ręcznych.
W przypadku systemów optycznych warto wykonać testy kamer, profilometrów i czujników na realnych powierzchniach. Odbicia, odpryski, dym i temperatura wpływają na pomiar, dlatego konfiguracja laboratoryjna musi zostać potwierdzona w warunkach produkcyjnych.
Jak dobrać stanowisko spawalnicze do konkretnych detali?
Dobór zaczyna się od reprezentatywnej rodziny produktów, a nie od katalogu robotów. Integrator powinien otrzymać rysunki, modele 3D, materiały, grubości ścianek, rodzaje złączy, długości spoin i dopuszczalne pozycje spawania. Potrzebne są również informacje o partiach, zmianowości, planowanym wolumenie, obecnym czasie wykonania oraz liczbie poprawek. Bez tych danych trudno odróżnić rozwiązanie efektowne od rozwiązania rzeczywiście wydajnego.
Zasięg, udźwig i dostęp palnika
Udźwig ramienia musi obejmować palnik, uchwyt, przewody i ewentualny czujnik. Zapas nie może być przypadkowy, ponieważ masa narzędzia i położenie środka ciężkości wpływają na dopuszczalne ruchy. Sam zasięg podany w karcie produktu także nie wystarcza. Robot musi dotrzeć do początku i końca spoiny z właściwym kątem palnika, bez kolizji z przyrządem, detalem, pozycjonerem i własnymi osiami.
Symulacja pozwala porównać ustawienie robota przy stole, na podeście albo osi liniowej. Weryfikuje osobliwości, skręcenie pakietu przewodów oraz strefy niedostępne. W przypadku dużych konstrukcji czasami korzystniejsze jest przemieszczanie robota, a czasami obracanie detalu. Decyzja wpływa na koszt, powierzchnię celi i późniejszą możliwość obsługi nowych produktów.
Pozycjoner i ergonomia załadunku
Pozycjoner ustawia złącze tak, aby jeziorko było łatwiejsze do kontrolowania, a robot nie wykonywał skrajnych ruchów. Jednoosiowy obrotnik wystarcza do wielu ram oraz zbiorników. Pozycjoner dwuosiowy zwiększa swobodę orientacji, natomiast układ wymienny pozwala spawać po jednej stronie, kiedy operator bezpiecznie ładuje drugą. Takie rozwiązanie podnosi wykorzystanie robota, lecz wymaga większej inwestycji i dopracowanej logistyki.
Należy policzyć nie tylko czas jarzenia łuku, ale cały takt: pobranie elementów, bazowanie, zaciskanie, potwierdzenie obecności, spawanie, obrót, chłodzenie, zwolnienie zacisków, kontrolę oraz odbiór gotowej części. Jeśli operator przygotowuje detal dłużej, niż robot go spawa, wydajność ogranicza załadunek. Pomóc mogą dwa przyrządy, wstępny montaż poza celą albo zmiana konstrukcji mocowania.
Próby technologiczne przed zamówieniem
Próba powinna zostać wykonana na rzeczywistych detalach pochodzących z normalnej produkcji, a nie wyłącznie na idealnie przygotowanych próbkach. Warto dostarczyć części reprezentujące typową zmienność oraz trudniejsze przypadki graniczne. Podczas testów sprawdza się dostęp, stabilność łuku, prędkość, odkształcenia, wygląd spoiny, ilość odprysków i potrzebę korekcji trajektorii.
Wynik próby powinien mieć mierzalne kryteria. Mogą nimi być dopuszczalny poziom niezgodności, czas cyklu, liczba poprawek, zużycie materiału oraz powtarzalność po przezbrojeniu. Jeśli wymagane są badania niszczące albo nieniszczące, trzeba uzgodnić ich zakres. Wczesne testy ujawniają też, czy konieczne będą zmiany konstrukcyjne detalu, dokładniejsze przygotowanie krawędzi lub śledzenie złącza.
Eksploatacja i utrzymanie stabilności
Po uruchomieniu jakość zależy od codziennej kontroli. Operator powinien znać zasady wymiany końcówek, czyszczenia dyszy, kontroli gazu, kalibracji punktu narzędzia i reakcji na kolizję. Programy oraz receptury trzeba wersjonować, aby przypadkowa korekta nie została bez śladu przeniesiona na wszystkie serie. Harmonogram przeglądów powinien obejmować robota, źródło, podajnik, palnik, odciąg, pozycjoner i elementy bezpieczeństwa.
Wskaźniki produkcyjne pomagają oddzielić problem technologiczny od organizacyjnego. Warto rejestrować czas cyklu, czas łuku, przestoje, przyczyny alarmów, liczbę poprawek oraz zużycie części. Jeżeli robot często czeka na detal, inwestycja wymaga poprawy logistyki. Jeśli powtarzają się błędy łuku, należy przeanalizować materiał, gaz, podawanie drutu i parametry procesu.
Dobrze zaprojektowane stanowisko powinno mieć przestrzeń na nowe programy, wymienne przyrządy i przyszłe czujniki. Nie oznacza to kupowania wszystkich opcji od razu. Warto jednak przewidzieć rezerwę wejść, miejsce w szafie, odpowiednią konstrukcję stołu i możliwość rozbudowy zabezpieczeń. Dzięki temu kolejny produkt może zostać wdrożony bez przebudowy całej celi.
Co przygotować do pierwszej rozmowy z integratorem?
Dobre zapytanie powinno zawierać zdjęcia stanowiska, modele lub rysunki detali, masę elementów, gatunki materiału, zakres grubości, oznaczenia spoin oraz oczekiwaną jakość. Warto podać liczbę wariantów, wielkości partii, produkcję miesięczną, liczbę zmian i dostępne miejsce. Przydatne są rzeczywiste czasy montażu, spawania, szlifowania, kontroli i przezbrojenia, a także informacje o brakach oraz poprawkach. Integrator powinien wiedzieć, czy źródło spawalnicze, odciąg albo stoły mają zostać wykorzystane ponownie.
Na etapie koncepcji trzeba ustalić, kto odpowiada za przygotowanie programów dla kolejnych produktów, kwalifikację technologii, badania spoin, odbiory oraz szkolenie operatorów. Ważne są również wymagania dotyczące dokumentacji, części zapasowych, zdalnego wsparcia i czasu reakcji serwisu. Jasny podział odpowiedzialności ogranicza ryzyko, że kompletna mechanicznie cela nie osiągnie zakładanej jakości produkcyjnej.
Do porównania ofert nie wystarcza cena ramienia. Należy sprawdzić zakres dostawy, liczbę przyrządów, funkcje pozycjonera, sposób śledzenia spoiny, odciąg, zabezpieczenia, testy, transport, instalację i stabilizację procesu. Tańsza propozycja może wymagać później dopłat za elementy konieczne do produkcji. Najlepsza oferta opisuje założenia, wyłączenia, kryteria odbioru oraz parametry, które mają zostać potwierdzone podczas prób.
Przed podpisaniem umowy warto też wskazać osoby odpowiedzialne za technologię spawania, automatykę, utrzymanie ruchu i produkcję. Wspólny przegląd koncepcji pozwala wcześniej wykryć kolizje, trudny załadunek, brak dostępu serwisowego lub nierealny takt. Dzięki temu odbiór stanowiska opiera się na mierzalnych, uzgodnionych wymaganiach produkcyjnych.
Bezpieczeństwo cobota i robota spawalniczego
Spawanie pozostaje procesem niebezpiecznym niezależnie od rodzaju ramienia. Łuk emituje promieniowanie, proces generuje dym, gorące elementy, odpryski i ryzyko pożaru. Do tego dochodzą ruch robota, pozycjonera, zacisków oraz możliwość przygniecenia.
Stanowisko zwykle wymaga osłon chroniących wzrok, skutecznego odciągu, kontroli dostępu i zabezpieczenia materiałów palnych. Ocena ryzyka obejmuje produkcję, załadunek, programowanie, czyszczenie palnika, usuwanie zakleszczeń i serwis. Samo ograniczenie siły cobota nie chroni przed łukiem i gorącym detalem.
W zależności od układu stosuje się pełne lub częściowe wygrodzenie, drzwi z blokadą, kurtyny, skanery i bezpieczne strefy. Inspekcje BHP Robotorium pomagają sprawdzić stanowisko oraz dokumentację przed uruchomieniem produkcji.
Jak wygląda wdrożenie robotyzacji spawania krok po kroku?
- Audyt. Analizowane są detale, serie, spoiny, czasy, jakość i warunki pracy.
- Wybór produktu. Pierwsza aplikacja powinna mieć powtarzalną geometrię i mierzalną korzyść.
- Próby technologiczne. Potwierdzane są parametry, jakość, dostęp palnika i odkształcenia.
- Koncepcja. Dobierane są robot, źródło, przyrząd, pozycjoner, odciąg i zabezpieczenia.
- Symulacja. Sprawdzane są zasięg, kolizje, orientacja palnika i czas cyklu.
- Projekt oraz budowa. Powstają mechanika, elektryka, sterowanie i dokumentacja.
- Programowanie. Tworzone są ścieżki, parametry, sekwencje i obsługa alarmów.
- FAT. Klient ocenia funkcje, jakość, przezbrojenie i bezpieczeństwo przed dostawą.
- SAT. Stanowisko jest uruchamiane na docelowych detalach w zakładzie.
- Szkolenie i stabilizacja. Zespół uczy się obsługi, a wyniki są monitorowane.
Kryteria odbioru powinny obejmować jakość spoin, czas cyklu, dostępność, liczbę produktów i czas przezbrojenia.
Ile kosztuje robotyzacja spawania i kiedy się zwraca?
Proste stanowisko z cobotem może kosztować orientacyjnie od około 250-450 tys. zł netto. Cela przemysłowa z robotem, pozycjonerem, odciągiem, osłonami, śledzeniem spoiny i automatycznym załadunkiem może kosztować od kilkuset tysięcy do ponad miliona złotych. Cena zależy od liczby produktów, procesu i poziomu automatyzacji.
Przykładowa inwestycja wynosi 480 000 zł netto. Ograniczenie nadgodzin i kosztu obsady daje 20 000 zł miesięcznie, mniej poprawek 4 000 zł, a dodatkowa marża z większej produkcji 7 000 zł. Po odjęciu 3 000 zł kosztów eksploatacji korzyść netto wynosi 28 000 zł. Prosty okres zwrotu to około 17,1 miesiąca.
Kalkulacja jest przykładem. Trzeba uwzględnić rzeczywisty udział czasu łuku, przygotowanie detali, wymianę przyrządów, gaz, drut, części palnika, energię, odciąg i kontrolę.
Najczęstsze błędy przy automatyzacji spawania
- Robotyzacja niestabilnego złącza. Zmienna szczelina szybko prowadzi do wad.
- Słabe oprzyrządowanie. Detal przesuwa się lub odkształca podczas spawania.
- Pomijanie dopływu ciepła. Kolejność spoin powoduje niekontrolowane odkształcenia.
- Liczenie tylko czasu spoiny. Cykl obejmuje załadunek, zaciski, pozycjoner i czyszczenie.
- Brak testów. Parametry ręczne nie zawsze przenoszą się bezpośrednio na robota.
- Zbyt mały dostęp palnika. Model robota osiąga punkt, ale nie właściwy kąt.
- Założenie pracy bez osłon. Proces spawalniczy wymaga ochrony niezależnie od cobota.
- Brak technologii i szkoleń. Robot nie zastępuje wiedzy spawalniczej.
Najlepsze wyniki daje połączenie wiedzy spawalnika, konstruktora, automatyka i integratora. Robot zapewnia powtarzalność, ale człowiek definiuje poprawny proces, kryteria jakości i reakcje na odchylenia.
Podsumowanie - wybór zależy od serii i procesu
Cobot spawalniczy jest dobrym wyborem przy zmiennej produkcji, krótszych seriach i potrzebie szybkiego programowania. Robot przemysłowy ma przewagę przy wysokiej wydajności, pracy ciągłej, wielu pozycjonerach i dużych wolumenach. W obu przypadkach kluczowe są stabilny detal, oprzyrządowanie, technologia, odciąg i bezpieczeństwo.
Jeżeli chcesz ocenić swoje detale i spoiny, skontaktuj się z Robotorium. Zespół pomoże wybrać proces, wykonać testy i przygotować koncepcję stanowiska.
Najczęściej zadawane pytania
Ile kosztuje stanowisko do robotyzacji spawania?
Proste stanowisko z cobotem może kosztować orientacyjnie od około 250-450 tys. zł netto. Rozbudowana cela przemysłowa może kosztować kilkaset tysięcy lub ponad milion złotych. Decydują robot, źródło, pozycjoner, oprzyrządowanie, odciąg, czujniki i bezpieczeństwo.
Cobot czy robot przemysłowy do spawania?
Cobot pasuje do krótszych serii, częstych zmian i szybkiego uczenia. Robot przemysłowy ma przewagę przy produkcji masowej, krótkim takcie i pracy ciągłej. Wybór należy oprzeć na pełnym cyklu oraz kosztach.
Czy cobot spawalniczy może pracować bez ogrodzenia?
Spawanie generuje łuk, promieniowanie, odpryski, dym i gorące elementy. Dlatego stanowisko zwykle wymaga osłon, odciągu i kontroli dostępu. Ostateczny zakres zabezpieczeń wynika z oceny ryzyka kompletnej aplikacji.
Jakie detale nadają się do spawania robotem?
Najlepsze są detale powtarzalne, czyste i możliwe do stabilnego zamocowania. Szczelina oraz pozycja złącza powinny być kontrolowane. Większą zmienność można częściowo kompensować oprzyrządowaniem i śledzeniem spoiny.
Po jakim czasie zwraca się robotyzacja spawania?
Zwrot zależy od zmian, wolumenu, braków, poprawek, kosztów obsady i udziału czasu łuku. Należy policzyć go dla konkretnego procesu. Punktem wyjścia może być audyt techniczny Robotorium.